Les avancées de la technologie laser à fibre ont entraîné une transformation majeure dans le secteur de l’usinage des métaux au cours de la dernière décennie. Grâce à l’augmentation de la puissance des lasers, les matériaux peuvent désormais être usinés à des vitesses bien plus élevées, avec des tolérances plus strictes et une capacité de production accrue. Aujourd’hui, l’un des paramètres les plus importants déterminant les performances des systèmes laser est le choix du gaz auxiliaire. Le gaz auxiliaire assure l’évacuation du métal fondu généré pendant la découpe hors du canal de découpe, régule l’interaction du faisceau laser avec le matériau, contrôle le plasma formé et influence directement la structure métallurgique de la surface de coupe. C’est pourquoi la composition, la pureté, la pression et le débit du gaz auxiliaire comptent parmi les paramètres de processus fondamentaux qui déterminent la qualité de la découpe.
Pour la découpe au laser de l’acier à faible teneur en carbone (DKP), l’oxygène pur est privilégié depuis de nombreuses années. La raison principale en est que l’oxygène entre en réaction exothermique avec le matériau à découper, générant ainsi de la chaleur supplémentaire. Cette réaction apporte un supplément d’énergie à celle fournie par le laser, ce qui constitue un avantage significatif, en particulier avec les lasers de faible puissance. Cependant, l’utilisation de l’oxygène présente certains inconvénients majeurs. La couche d’oxyde métallique qui se forme à la surface de la pièce découpée nécessite un traitement de surface supplémentaire, notamment avant les applications de peinture électrostatique. De plus, en raison du niveau élevé d’oxydation, la qualité de surface est limitée, ce qui rend nécessaire un deuxième traitement dans certaines applications sensibles. Avec l’augmentation de la puissance des lasers à fibre atteignant 6 kW, 10 kW, voire 20 kW, le mécanisme de découpe a considérablement évolué. Le processus de découpe ne dépend désormais plus uniquement d’une réaction exothermique. Grâce à la haute énergie fournie par le laser, l’évacuation du métal fondu hors du canal de découpe par un flux de gaz à haute pression est devenue beaucoup plus efficace. Cette situation a donné lieu à l’émergence de nouvelles approches dans le choix des gaz auxiliaires pour la découpe de l’acier à faible teneur en carbone.
Ces dernières années, les mélanges azote-oxygène (Mix Gaz) sont de plus en plus couramment utilisés, en particulier pour la découpe d’aciers à faible teneur en carbone de faible et moyenne épaisseur. Ces gaz, qui contiennent une quantité contrôlée d’oxygène, réduisent l’oxydation intense provoquée par l’oxygène pur tout en contribuant à maintenir, voire à augmenter, la vitesse de découpe. Il est ainsi possible d’obtenir, au sein d’un même processus, une formation de bavures réduite, une surface de coupe plus propre et une capacité de production plus élevée. Les systèmes de gaz mixtes utilisés aujourd’hui reposent principalement sur le mélange, dans des proportions précises, d’azote pur et d’oxygène pur sous forme gazeuse, fournis par des collecteurs et mélangés dans des mélangeurs de gaz. Bien que cette méthode soit techniquement efficace, elle nécessite deux lignes distinctes d’ s d’alimentation en gaz, un mélangeur de gaz, un étalonnage continu, une logistique des gaz et un coût d’investissement initial élevé. Ces systèmes engendrent notamment des coûts d’exploitation importants dans les installations de découpe laser à forte consommation.
Générateur d’azote PSA pour les systèmes de découpe laser de l’acier à faible teneur en carbone
Les générateurs d’azote fonctionnant selon la technologie PSA (adsorption à pression alternée) peuvent produire de l’azote dont la pureté varie entre 95 % et 99,999 %. La composition du mélange gazeux utilisé dans les applications de découpe de l’acier à faible teneur en carbone, dont la pureté est comprise entre environ 95 % et 98 %, peut être obtenue directement grâce au procédé PSA. La partie restante de l’azote produit par les générateurs d’azote PSA est constituée en grande partie d’oxygène. L’argon, présent à environ 0,93 % dans l’air atmosphérique, conserve quant à lui des concentrations similaires dans le gaz produit à l’issue du processus PSA. L’argon, en raison de sa nature inerte, ne participe pas à la réaction de découpe au laser et n’affecte donc pas négativement les performances du procédé. Par conséquent, un générateur d’azote PSA fonctionnant à une pureté d’environ 95 à 98 % est capable de fournir naturellement le mélange gazeux nécessaire à la découpe de l’acier à faible teneur en carbone, sans recourir à un mélangeur de gaz supplémentaire. Ainsi, le stockage d’azote dans des réservoirs cryogéniques ou des collecteurs, l’investissement dans un mélangeur de gaz et la nécessité de mélanger deux gaz distincts dans des proportions précises sont supprimés. Le système peut fonctionner uniquement avec de l’air comprimé, un filtrage et un séchage appropriés, ainsi qu’un générateur d’azote PSA.
Dans les générateurs d’azote PSA, l’air atmosphérique entrant dans le système est composé d’environ 78 % d’azote, 21 % d’oxygène, 0,93 % d’argon et de très faibles proportions d’autres gaz. Lorsque l’air comprimé est acheminé dans le tamis moléculaire au carbone (Carbon Molecular Sieve – CMS), les molécules d’oxygène sont adsorbées ; ainsi, à la sortie du réservoir, la teneur en azote augmente tandis que celle en oxygène diminue. Dans les systèmes PSA, la pureté de l’azote peut être entièrement ajustée en fonction des besoins du procédé. À mesure que la pureté augmente, le débit de production diminue ; à l’inverse, lorsque la pureté est réduite, il est possible d’obtenir des débits de gaz bien plus élevés à partir du même générateur. Dans la découpe de l’acier à faible teneur en carbone, il est essentiel d’obtenir la composition optimale du gaz permettant d’assurer le mécanisme de découpe souhaité.
La composition typique du gaz produit par un générateur d’azote PSA fonctionnant à une pureté d’azote d’environ 95 % est la suivante:
| Composant | Proportion approximative |
|---|---|
| Azote (N₂) | %95 |
| Oxygène (O₂) | %4,0-4,5 |
| Argon (Ar) | %0,8-1,0 |
Tableau 1. Proportions des composants gazeux
L’analyse de la composition de ce gaz montre que la partie restante du gaz produit est constituée en grande partie d’oxygène. En d’autres termes, le générateur d’azote PSA produit une composition gazeuse très proche de celle de nombreux mélanges azote-oxygène utilisés pour la découpe au laser de l’acier à faible teneur en carbone, et ce sans recourir à un mélangeur de gaz supplémentaire. Il convient ici de prêter une attention particulière au comportement de l’argon. L’argon est un gaz chimiquement inerte qui n’entre pas en réaction pendant la découpe au laser. Une teneur en argon d’environ 1 % n’a pas d’effet négatif notable sur la qualité de la découpe. Au contraire, c’est l’un des gaz privilégiés dans de nombreuses applications industrielles de gaz de protection en raison de son caractère inerte. Par conséquent, la teneur en argon du gaz produit par le système PSA ne présente aucun inconvénient pour le processus de découpe au laser de l’acier à faible teneur en carbone.
L’objectif de cette étude est de comparer expérimentalement les performances de découpe de l’oxygène pur traditionnel et de l’azote d’une pureté d’environ 95 à 98 %, produit sur site grâce à la technologie PSA, dans le cadre du processus de découpe au laser de l’acier à faible teneur en carbone. Dans cette optique, la faisabilité technique et opérationnelle des découpes assistées par un générateur d’azote PSA, sans recourir à une infrastructure classique de mélange de gaz, a été évaluée de manière approfondie.
2. Étude expérimentale
Dans le cadre de cette étude, les performances de découpe de l’acier à faible teneur en carbone par laser ont été comparées entre l’utilisation traditionnelle d’oxygène pur et celle d’azote d’une pureté d’environ 95 à 98 %, produit sur place grâce à la technologie PSA. L’objectif était d’évaluer si le gaz issu du générateur d’azote PSA pouvait constituer une alternative aux gaz d’oxygène utilisés de manière avantageuse pour la découpe de l’acier au carbone, ainsi qu’aux mélanges gazeux obtenus en mélangeant, dans certains cas, les gaz provenant des collecteurs d’azote et d’oxygène à l’aide de mélangeurs de gaz.
Les essais ont été réalisés sur une machine de découpe au laser à fibre de 4 kW située dans l’usine de production de Mikropor (figure 1). Dans tous les essais, la puissance du laser, le point de focalisation, le type de buse, la distance focale, le trajet de découpe et les autres paramètres de la machine ont été maintenus constants ; seul le gaz auxiliaire a été modifié afin d’obtenir des résultats comparatifs. Cela a permis de s’assurer que les différences observées provenaient uniquement de la composition du gaz utilisé.
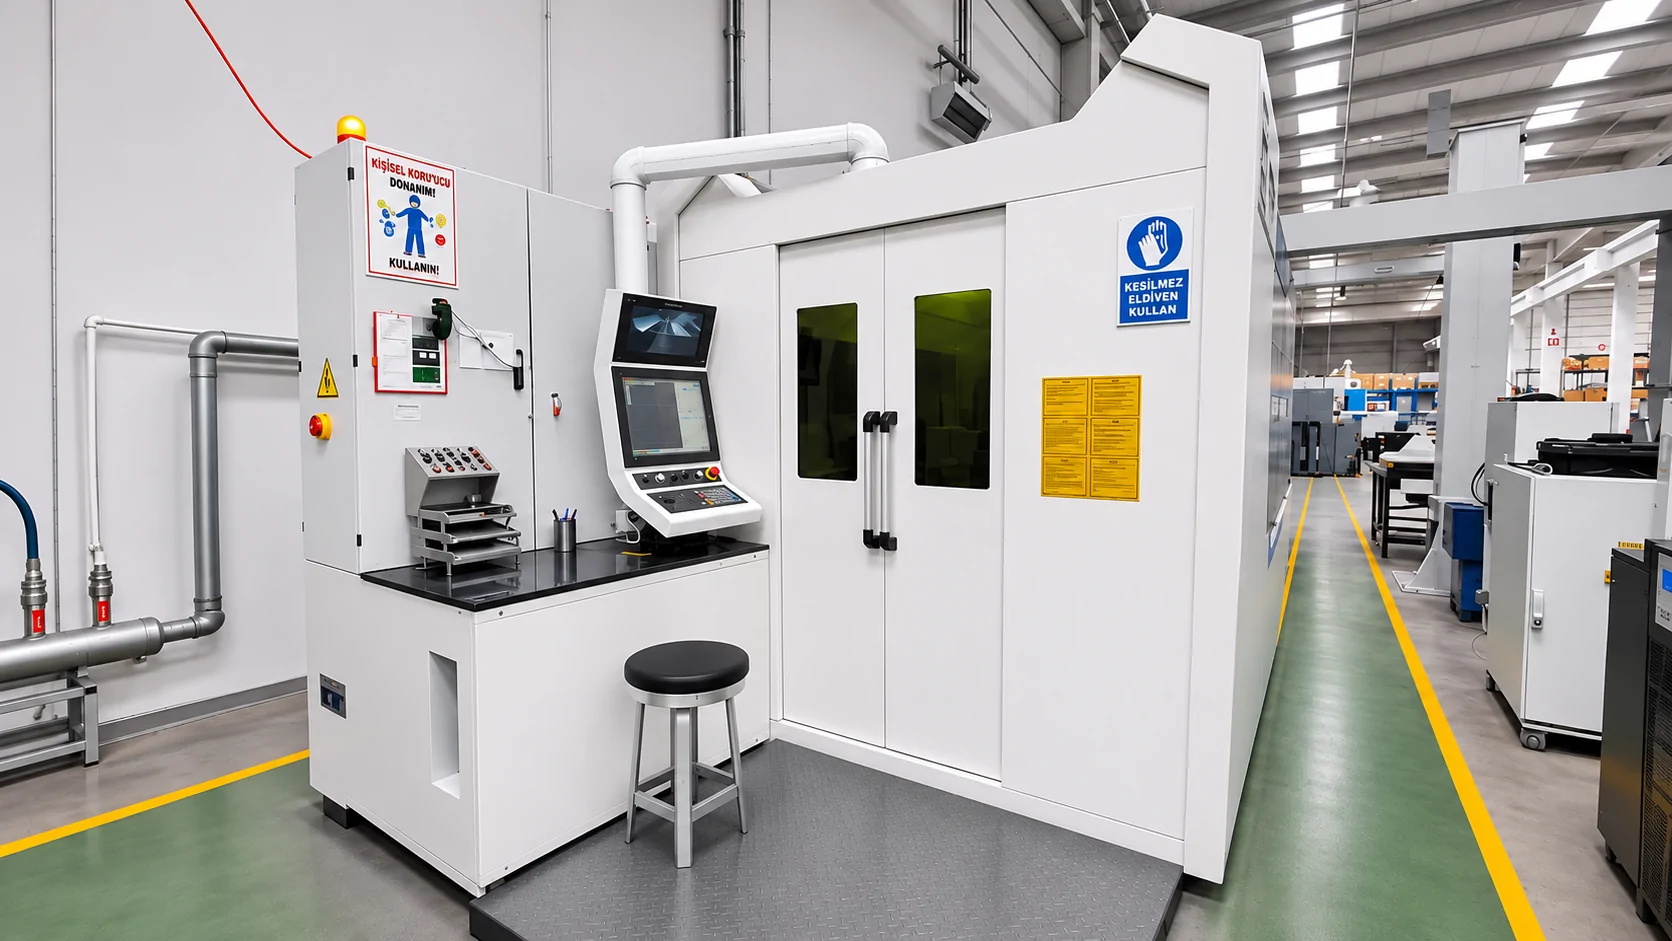
Figure1. Machine de découpe au laser à fibre de 4 kW
Comme échantillon d’essai, on a choisi de l’acier à faible teneur en carbone de qualité S235, conforme à la norme EN 10025 et communément appelé « tôle DKP » dans l’industrie. Les essais ont été réalisés sur des tôles d’une épaisseur de 3 mm et 4 mm afin d’évaluer les performances dans différentes conditions de découpe. Lors des essais utilisant de l’oxygène pur, le gaz a été acheminé directement de la rampe de distribution vers la machine de découpe laser.
Le système utilisé pour les essais se compose d’un compresseur, de filtres préliminaires, d’un sécheur réfrigéré, de filtres de précision, d’un générateur d’azote PSA et d’un surpresseur répondant aux besoins en haute pression. Le gaz produit a été acheminé directement vers le système de découpe laser, sans recourir à aucun mélangeur de gaz externe. Cela a permis de mettre en place la configuration de système la plus simple et la plus économique pouvant être appliquée en conditions réelles.
La figure 2 présente le schéma du système d’alimentation en gaz utilisé lors des expériences;
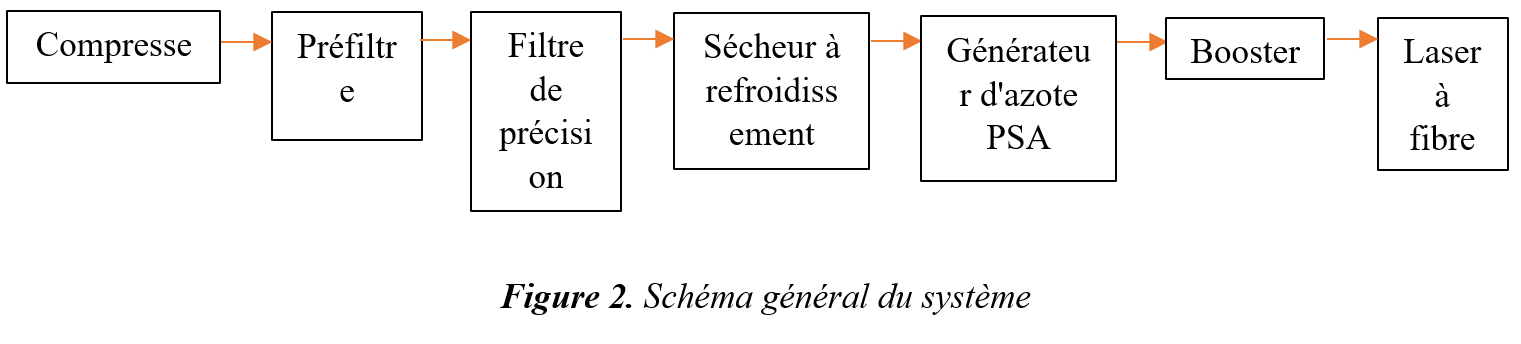
Dans ce système, la production de gaz a été entièrement réalisée au sein de l’installation ; aucun réservoir d’azote cryogénique, aucun mélangeur de gaz ni aucun équipement supplémentaire de mélange de gaz n’a été utilisé. Le générateur PSA a fonctionné à une pureté d’azote de 97 %. À ce point de fonctionnement, le gaz produit est composé d’environ 97 % d’azote, d’environ 2 % d’oxygène et d’environ 1 % d’argon. Les critères de performance suivants ont été évalués lors des essais:
✓ Qualité de la surface de coupe
✓ Formation de bavures sur la surface
✓ Géométrie des bords de coupe
Après la découpe, tous les échantillons ont été examinés, les surfaces de coupe ont été comparées visuellement et les durées de découpe ont été consignées. Parallèlement, les observations des opérateurs ont été prises en compte dans l’évaluation afin d’analyser la stabilité du processus. L’objectif de cette étude ne se limite pas à comparer les vitesses de découpe de deux gaz différents. Il s’agit également d’évaluer la faisabilité de la production de gaz sur site grâce à la technologie PSA, en remplacement de l’infrastructure classique de mélange de gaz utilisée pour la découpe laser de l’acier au carbone. C’est pourquoi les résultats expérimentaux ont été analysés non seulement du point de vue des performances de découpe, mais aussi en termes de facilité d’exploitation et de coût du système.
3. Résultats expérimentaux et évaluation technique
3.1. Résultats de la découpe de tôles DKP (3 mm)
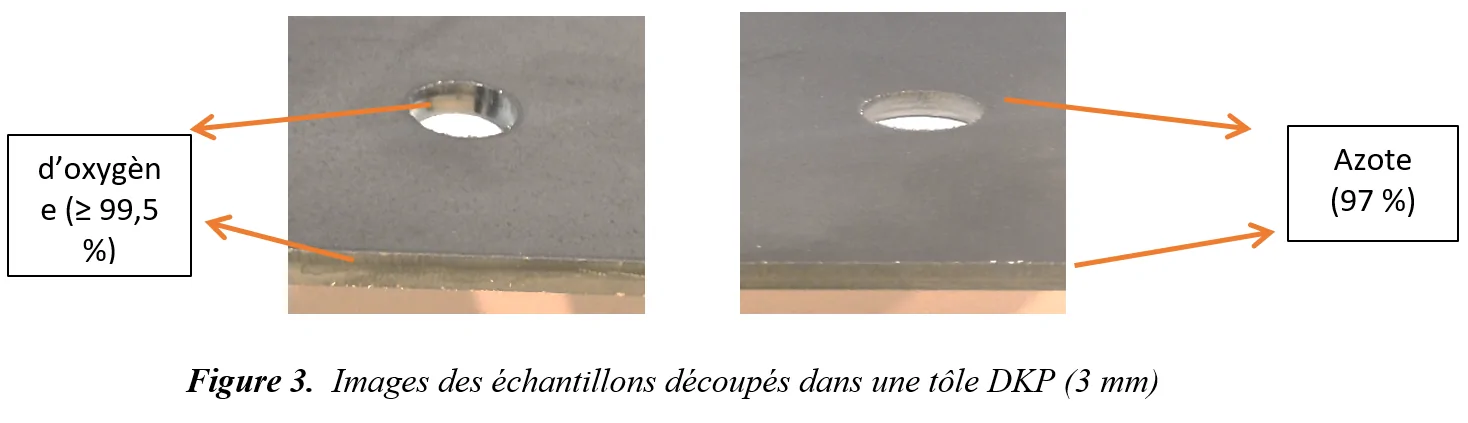
Dans un premier temps, des essais ont été réalisés sur des échantillons de tôle DKP d’une épaisseur de 3 mm. La puissance du laser, les réglages optiques et les paramètres de découpe ont été maintenus constants ; seul le gaz auxiliaire a été modifié. Cela a permis de s’assurer que les différences de performances observées provenaient directement de la composition du gaz.
En conclusion, la comparaison de la qualité des surfaces de coupe a montré que les deux coupes présentaient des surfaces propres et sans bavures.
D’après les résultats des essais, l’opération de découpe réalisée à l’aide d’un générateur d’azote PSA sur un échantillon de tôle DKP de 3 mm a été effectuée en un temps 60 % plus court que la découpe effectuée à l’oxygène pur. Ce résultat est considéré comme un avantage important susceptible d’augmenter directement la capacité de production, en particulier pour les entreprises pratiquant la production en série. Les images des échantillons découpés sont présentées à la figure 3.
3.2. Résultats de découpe de la tôle DKP (4 mm)
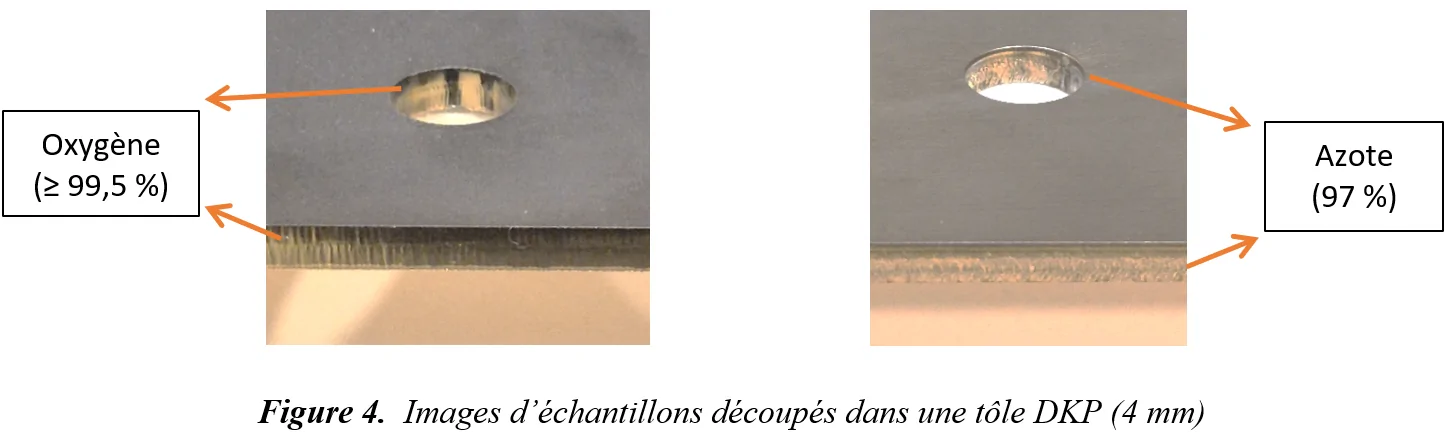
Pour les découpes réalisées sur une tôle de 4 mm d’épaisseur, seuls les gaz auxiliaires ont été modifiés, tandis que la puissance du laser, les réglages optiques et les paramètres de découpe ont été conservés. Cela a permis de s’assurer que les différences de performances obtenues provenaient directement de la composition du gaz. En comparant l’oxygène pur et l’azote d’une pureté de 97 %, la quantité de bavures formées sur la face inférieure est restée minimale dans les deux coupes, et les bords de coupe se sont révélés réguliers ; toutefois, la durée de coupe avec de l’azote d’une pureté de 97 % a été considérablement réduite par rapport au système utilisant de l’oxygène pur.
Les résultats des essais montrent que le système utilisant un générateur d’azote PSA pour la découpe de tôles DKP de 4 mm permet un gain de temps d’environ 60 %. Ce pourcentage indique une augmentation très importante des performances de découpe, qui ne pourrait être obtenue dans les processus de découpe au laser qu’en changeant simplement le gaz auxiliaire. Les images des échantillons découpés sont présentées à la figure 4.
4. Avantages industriels de l’utilisation d’un générateur d’azote PSA
Dans les installations de découpe laser de l’acier au carbone équipées de mélangeurs de gaz, l’infrastructure gazière se compose d’un réservoir d’azote cryogénique, d’un collecteur d’oxygène, d’un mélangeur de gaz, de régulateurs de pression, d’équipements de contrôle du débit et de systèmes supplémentaires assurant la vérification continue du mélange gazeux. Cette configuration augmente non seulement le coût d’investissement initial, mais aussi les besoins en maintenance.
La production et l’utilisation d’azote sur site grâce à des générateurs d’azote PSA permettent de simplifier considérablement le système. Le gaz nécessaire à la découpe au laser de l’acier au carbone peut être produit directement à l’aide d’un compresseur, d’un système de filtration adapté, d’un sécheur d’air, d’un générateur d’azote PSA et d’une unité de surpression. Il n’est pas nécessaire de recourir à un mélangeur de gaz supplémentaire, à un stockage cryogénique d’azote ni à des équipements de contrôle du mélange. Cette approche offre aux entreprises les avantages suivants:
✓ la réduction de deux infrastructures d’alimentation en gaz distinctes à un seul système,
✓ la réduction de la dépendance vis-à-vis de la logistique continue des bouteilles ou du gaz liquide grâce à la production sur site,
✓ la prévention des problèmes de qualité pouvant résulter de variations des proportions de mélange,
✓ Réduction des besoins en maintenance,
✓ Des coûts d’exploitation réduits,
✓ Une plus grande continuité du processus,
✓ Une production de gaz sur site, ininterrompue et de qualité constante.
Dans les installations de découpe laser à haut volume de production notamment, ces avantages apportent une contribution significative non seulement en termes de coûts de gaz, mais aussi en matière de planification de la production, de gestion de la maintenance et de fiabilité des processus.
5. Résultats et recommandations sectorielles
Dans le cadre de cette étude, la faisabilité de l’utilisation d’azote d’une pureté d’environ 97 %, produit sur site grâce à la technologie PSA, comme alternative à l’utilisation traditionnelle d’oxygène pur pour la découpe laser de l’acier au carbone, a été étudiée de manière expérimentale. Les résultats de cette étude ont permis d’obtenir des gains significatifs non seulement en termes de performances de découpe, mais également en ce qui concerne l’architecture du système d’alimentation en gaz, le coût d’investissement et la continuité de l’exploitation.
Les essais ont démontré que le gaz produit par le générateur d’azote PSA pouvait offrir des performances élevées lors de la découpe au laser de l’acier au carbone. Lors des découpes réalisées sur des échantillons de tôles DKP de 3 mm et 4 mm d’épaisseur, des temps de découpe réduits de 60 % ont été obtenus par rapport aux applications utilisant de l’oxygène pur.
Lors des essais menés avec une pureté comprise entre 90 % et 94 %, on a constaté que la vitesse de découpe était supérieure de 30 % à celle obtenue avec de l’oxygène. Dans ce contexte, il a été confirmé que la plage de pureté optimale, adaptée aux applications de découpe au laser de l’acier à faible teneur en carbone, se situe entre 95 % et 98 %.
L’un des principaux résultats de cette étude concerne la composition du gaz produit par les générateurs d’azote PSA fonctionnant à une pureté d’environ 95 à 98 %. Ainsi, ce gaz présente une composition similaire à celle de nombreux mélanges azote-oxygène utilisés pour la découpe au laser de l’acier au carbone. Cette situation montre qu’il est nécessaire de réévaluer l’approche traditionnelle des mélangeurs de gaz utilisée pour la découpe au laser de l’acier au carbone.
Dans les systèmes classiques, l’azote cryogénique de haute pureté et l’oxygène pur sont fournis séparément, puis ces gaz sont mélangés dans des mélangeurs selon les proportions souhaitées avant d’être acheminés vers le système de découpe. Bien que cette approche soit techniquement efficace, elle entraîne des coûts supplémentaires tels qu’un investissement initial élevé, la mise en place de deux infrastructures de gaz distinctes, un mélangeur de gaz, des équipements de contrôle de débit, la nécessité d’un étalonnage et une dépendance vis-à-vis de l’approvisionnement externe en gaz. Dans les systèmes de production de gaz sur site fonctionnant avec la technologie PSA, ce même processus peut être mis en œuvre avec une infrastructure beaucoup plus simple. Ainsi, le mélangeur de gaz, le réservoir d’azote cryogénique et la majeure partie des équipements auxiliaires qui y sont associés peuvent être supprimés du système.
Les avantages offerts par la production de gaz sur site ne se limitent pas aux seuls coûts d’investissement initiaux. La suppression de la logistique continue du gaz, l’absence de besoin de remplacement des bouteilles ou de gaz liquéfié, l’indépendance du processus vis-à-vis de la chaîne d’approvisionnement externe et le maintien constant de la même qualité de gaz constituent des atouts majeurs en termes de continuité de la production. Dans les installations à fort volume de production notamment, cette approche réduit le coût total de possession (Total Cost of Ownership – TCO) tout en renforçant la fiabilité du processus.
En conclusion, les solutions de générateurs d’azote PSA haute pression développées par Mikropor constituent non seulement un équipement permettant la production de gaz sur site pour les applications de découpe laser de l’acier au carbone, mais offrent également une solution de procédé intégrée qui élimine le besoin d’un mélangeur de gaz. Les entreprises peuvent ainsi produire de manière continue et fiable la composition de gaz dont elles ont besoin via un système unique, ce qui leur permet de réduire leurs coûts d’investissement tout en augmentant leur rendement de production.
Département R&D de Mikropor