Die Entwicklungen in der Faserlasertechnologie haben in den letzten zehn Jahren einen bedeutenden Wandel in der metallverarbeitenden Industrie bewirkt. Dank steigender Laserleistungen können Werkstoffe mit deutlich höheren Geschwindigkeiten, engeren Toleranzen und höherer Produktionskapazität bearbeitet werden. Heutzutage ist die Wahl des Hilfsgases einer der wichtigsten Parameter, die die Leistung von Lasersystemen bestimmen. Das Schutzgas sorgt dafür, dass das beim Schneiden entstehende geschmolzene Metall aus dem Schnittkanal entfernt wird, reguliert die Wechselwirkung des Laserstrahls mit dem Werkstoff, kontrolliert das entstehende Plasma und beeinflusst direkt die metallurgische Struktur der Schnittfläche. Daher gehören die Zusammensetzung, die Reinheit, der Druck und der Durchfluss des Schutzgases zu den grundlegenden Prozessparametern, die die Schnittqualität bestimmen.
Beim Laserschneiden von kohlenstoffarmem Stahl (DKP) wird seit vielen Jahren reiner Sauerstoff bevorzugt. Der Hauptgrund dafür ist, dass Sauerstoff mit dem Schneidmaterial eine exotherme Reaktion eingeht und dabei zusätzliche Wärme erzeugt. Da diese Reaktion der vom Laser gelieferten Energie zusätzliche Energie hinzufügt, bietet sie insbesondere bei Lasern mit geringer Leistung einen bedeutenden Vorteil. Die Verwendung von Sauerstoff weist jedoch einige wesentliche Nachteile auf. Die auf der Schnittfläche entstehende Metalloxidschicht erfordert insbesondere vor elektrostatischen Lackieranwendungen eine zusätzliche Oberflächenvorbereitung. Zudem wird die Oberflächenqualität durch die starke Oxidation eingeschränkt, was bei einigen anspruchsvollen Anwendungen einen zweiten Arbeitsschritt erforderlich macht. Mit dem Erreichen von Faserlaserleistungen von 6 kW, 10 kW und sogar 20 kW hat sich der Schneidmechanismus erheblich verändert. Der Schneidvorgang ist nun nicht mehr ausschließlich von einer exothermen Reaktion abhängig. Dank der vom Laser bereitgestellten hohen Energie ist das Abtransportieren des geschmolzenen Metalls aus dem Schneidkanal durch einen Hochdruckgasstrom wesentlich effektiver geworden. Dies hat zur Entwicklung neuer Ansätze bei der Auswahl des Hilfsgases für das Schneiden von kohlenstoffarmem Stahl geführt.
In den letzten Jahren werden insbesondere beim Schneiden von dünnem und mittelstarkem kohlenstoffarmem Stahl zunehmend Stickstoff-Sauerstoff-Gasgemische (Mix-Gas) eingesetzt. Diese Gase, die eine kontrollierte Menge an Sauerstoff enthalten, verringern die durch reinen Sauerstoff verursachte intensive Oxidation und tragen gleichzeitig dazu bei, die Schnittgeschwindigkeit aufrechtzuerhalten oder sogar zu erhöhen. Auf diese Weise lassen sich im selben Prozess eine geringere Gratbildung, eine sauberere Schnittfläche und eine höhere Produktionskapazität erzielen. Die heute verwendeten Mixgas-Systeme basieren meist auf dem Prinzip, dass gasförmiges reines Stickstoff aus Verteilern und reiner Sauerstoff in Gasmischern in präzisen Verhältnissen gemischt werden. Dieses Verfahren ist zwar technisch erfolgreich, erfordert jedoch zwei separate Gasversorgungs leitungen, einen Gasmischer, eine kontinuierliche Kalibrierung, Gaslogistik sowie hohe Anfangsinvestitionskosten. Insbesondere in Laserschneidanlagen mit hohem Verbrauch verursachen diese Systeme erhebliche Betriebskosten.
PSA-Stickstoffgenerator in Laserschneidsystemen für kohlenstoffarmen Stahl
Stickstoffgeneratoren, die mit der PSA-Technologie (Pressure Swing Adsorption) arbeiten, können Stickstoff mit Reinheitsgraden zwischen 95 % und 99,999 % erzeugen. Die Zusammensetzung des Mischgases, das für Schneidanwendungen bei kohlenstoffarmem Stahl verwendet wird und einen Reinheitsgrad von etwa 95 % bis 98 % aufweist, kann direkt mittels PSA bereitgestellt werden. Der verbleibende Anteil des mit PSA-Stickstoffgeneratoren erzeugten Stickstoffs besteht größtenteils aus Sauerstoff. Argon, das in der Umgebungsluft zu etwa 0,93 % vorkommt, bleibt am Ende des PSA-Prozesses in ähnlichen Konzentrationen im Produktgas enthalten. Da Argon aufgrund seiner inerten Eigenschaften nicht an der Laserschneidreaktion teilnimmt, beeinträchtigt es die Prozessleistung nicht. Daher kann ein PSA-Stickstoffgenerator, der mit einer Reinheit von ca. 95–98 % arbeitet, das für das Schneiden von kohlenstoffarmem Stahl erforderliche Gasgemisch auf natürliche Weise bereitstellen, ohne dass ein zusätzlicher Gasmischer erforderlich ist. Dadurch entfallen die Speicherung von Stickstoff in Kryogenanlagen oder Verteilern, die Investition in einen Gasmischer sowie die Notwendigkeit, zwei separate Gase in präzisen Verhältnissen zu mischen. Das System kann ausschließlich mit Druckluft, einer geeigneten Filterung, Trocknung und einem PSA-Stickstoffgenerator betrieben werden.
In PSA-Stickstoffgeneratoren besteht die in das System eintretende Umgebungsluft zu etwa 78 % aus Stickstoff, zu 21 % aus Sauerstoff, zu 0,93 % aus Argon und zu sehr geringen Anteilen aus anderen Gasen. Wenn die Druckluft in das Kohlenstoff-Molekularsieb (Carbon Molecular Sieve – CMS) geleitet wird, werden die Sauerstoffmoleküle adsorbiert, und am Tankausgang steigt der Stickstoffanteil, während der Sauerstoffanteil sinkt. In PSA-Systemen lässt sich die Stickstoffreinheit vollständig an die Anforderungen des jeweiligen Prozesses anpassen. Mit steigender Reinheit sinkt der Produktionsdurchsatz, während bei einer Verringerung der Reinheit mit demselben Generator deutlich höhere Gasdurchsätze erzielt werden können. Beim Schneiden von kohlenstoffarmem Stahl ist es wichtig, die optimale Gaszusammensetzung zu erzielen, um den gewünschten Schneidmechanismus zu gewährleisten.
Die typische Zusammensetzung des Produktgases, das aus einem PSA-Stickstoffgenerator mit einer Stickstoffreinheit von ca. 95 % gewonnen wird, ist wie folgt:
| Bestandteil | Ungefährer Anteil |
|---|---|
| Stickstoff (N₂) | %95 |
| Sauerstoff (O₂) | %4,0-4,5 |
| Argon (Ar) | %0,8-1,0 |
Tabelle 1. Gaszusammensetzung
Bei der Untersuchung dieser Gaszusammensetzung zeigt sich, dass der verbleibende Teil des Produktgases zum Großteil aus Sauerstoff besteht. Mit anderen Worten: Der PSA-Stickstoffgenerator erzeugt ohne Einsatz eines zusätzlichen Gasmischers eine Gaszusammensetzung, die vielen der beim Laserschneiden von kohlenstoffarmem Stahl verwendeten Stickstoff-Sauerstoff-Gemischen sehr nahekommt. Ein wichtiger Punkt, der hier zu beachten ist, ist das Verhalten von Argon. Argon ist ein chemisch inertes Gas und geht beim Laserschneiden keine Reaktionen ein. Ein Argonanteil von etwa 1 % hat keinen nennenswerten negativen Einfluss auf die Schnittqualität. Im Gegenteil: Aufgrund seiner Inertheit gehört Argon zu den bevorzugten Gasen in vielen industriellen Schutzgas-Anwendungen. Daher stellt der Argonanteil im PSA-Produktgas für den Laserschneidprozess von kohlenstoffarmem Stahl keinen Nachteil dar.
Ziel dieser Arbeit ist es, die Schneidleistungen von traditionellem reinem Sauerstoff und von vor Ort mittels PSA-Technologie erzeugtem Stickstoffgas mit einer Reinheit von ca. 95–98 % beim Laserschneiden von kohlenstoffarmem Stahl experimentell zu vergleichen. In diesem Zusammenhang wurde die technische und betriebliche Machbarkeit von Schnitten mit PSA-Stickstoffgenerator umfassend bewertet, ohne dass eine klassische Gasmischanlage erforderlich war.
2. Experimentelle Untersuchung
Im Rahmen der Untersuchung wurden die Schneidleistungen beim Laserschneiden von kohlenstoffarmem Stahl unter Verwendung von herkömmlichem reinem Sauerstoff mit denen von vor Ort mittels PSA-Technologie erzeugtem Stickstoffgas mit einer Reinheit von ca. 95–98 % verglichen. Ziel war es, zu beurteilen, ob das aus dem PSA-Stickstoffgenerator gewonnene Gas beim Schneiden von Kohlenstoffstahl gegenüber Sauerstoff Vorteile bietet und ob es eine Alternative zu den Mischgasen darstellen kann, die durch das Mischen von Gasen aus Stickstoff- und Sauerstoffverteilern in bestimmten Fällen in Gasmischern gewonnen werden.
Die Versuche wurden an einer 4-kW-Faserlaserschneidanlage im Mikropor-Produktionswerk durchgeführt (Abbildung 1). Bei allen Versuchen wurden die Laserleistung, der Brennpunkt, der Düsen-Typ, der Fokusabstand, der Schnittweg und andere Maschinenparameter konstant gehalten, während lediglich das Hilfsgas gewechselt wurde, um vergleichbare Ergebnisse zu erzielen. Auf diese Weise wurde sichergestellt, dass die festgestellten Unterschiede ausschließlich auf die verwendete Gaszusammensetzung zurückzuführen sind.
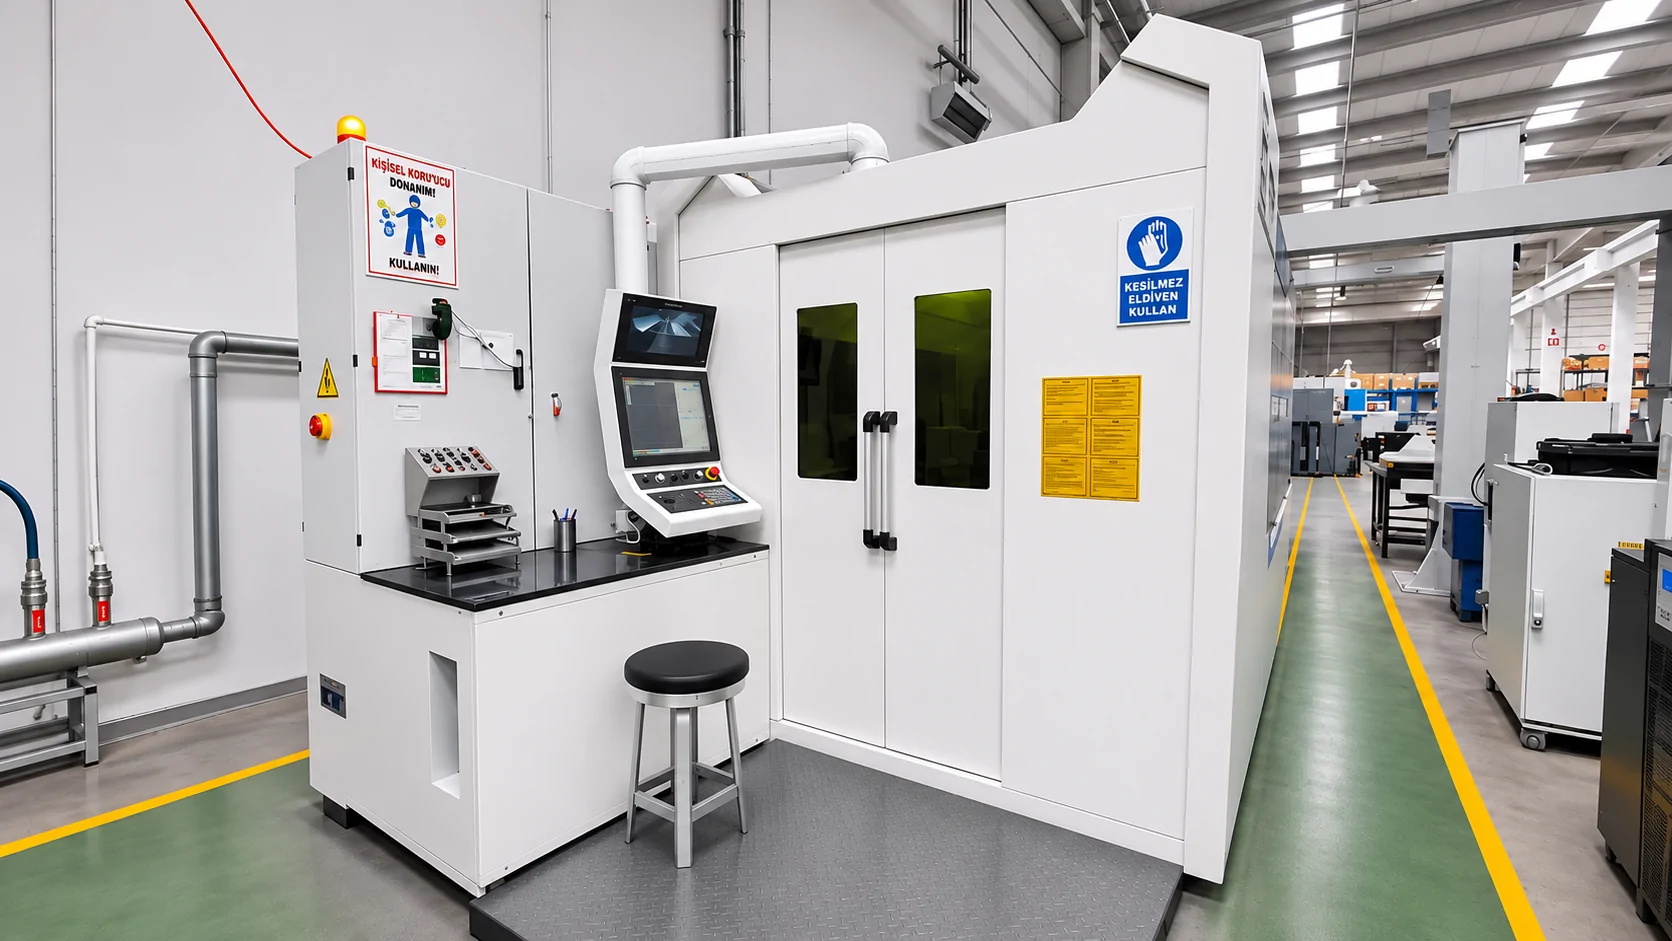
Abbildung1. 4-kW-Faserlaserschneidemaschine
Als Versuchsmaterial wurde der in der Industrie allgemein als DKP-Blech bekannte kohlenstoffarme Stahl der Güteklasse S235 gemäß der Norm EN 10025 gewählt. Die Versuche wurden mit Blechdicken von 3 mm und 4 mm durchgeführt, um die Leistung unter verschiedenen Schnittbedingungen zu bewerten. Bei den
Versuchen mit reinem Sauerstoff wurde das Gas direkt über das Verteilerrohrsystem in die Laseranlage geleitet.
Das in den Versuchen verwendete System besteht aus einem Kompressor, Vorfiltern, einem gekühlten Trockner, Feinfiltern, einem PSA-Stickstoffgenerator und einer Booster-Einheit, die den hohen Druckbedarf deckt. Das erzeugte Gas wurde ohne Verwendung eines externen Gasmischers direkt dem Laserschneidsystem zugeführt. Auf diese Weise wurde die einfachste und wirtschaftlichste Systemkonfiguration geschaffen, die unter Praxisbedingungen eingesetzt werden kann.
Abbildung 2 zeigt eine schematische Darstellung des in den Versuchen verwendeten Gasversorgungssystems;
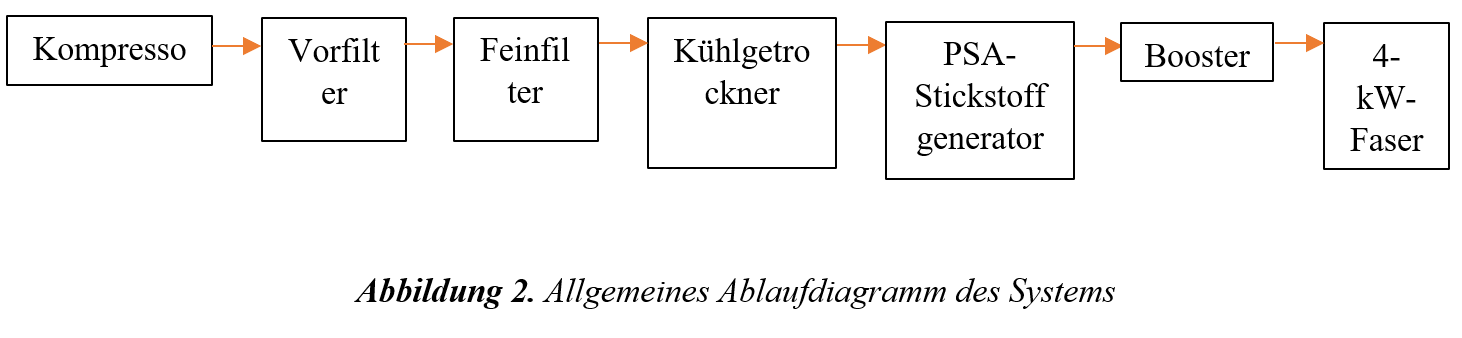
In diesem System erfolgte die gesamte Gaserzeugung innerhalb der Anlage, wobei weder ein Kryogen-Stickstofftank noch ein Gasmischer oder zusätzliche Gasmischanlagen zum Einsatz kamen. Der PSA-Generator wurde mit einer Stickstoffreinheit von 97 % betrieben. Das an diesem Betriebspunkt gewonnene Produktgas besteht zu etwa 97 % aus Stickstoff, zu etwa 2 % aus Sauerstoff und zu etwa 1 % aus Argon. In den Versuchen wurden die folgenden Leistungskriterien bewertet:
✓ Qualität der Schnittfläche
✓ Gratebildung an der Oberfläche
✓ Geometrie der Schnittkanten
Nach dem Schneiden wurden alle Proben untersucht, die Schnittflächen visuell verglichen und die Schnittzeiten protokolliert. Gleichzeitig wurden die Beobachtungen der Bediener in die Bewertung einbezogen, um die Prozessstabilität zu analysieren. Das Ziel dieser Arbeit besteht nicht nur darin, die Schnittgeschwindigkeit zweier verschiedener Gase zu vergleichen. Es geht auch darum, die Machbarkeit einer Gaserzeugung vor Ort mittels PSA-Technologie als Ersatz für die klassische Gasmischer-Infrastruktur beim Laserschneiden von Kohlenstoffstahl zu bewerten. Daher wurden die experimentellen Ergebnisse nicht nur hinsichtlich der Schneidleistung, sondern auch im Hinblick auf die einfache Bedienbarkeit und die Kosten des Systems analysiert.
3. Experimentelle Ergebnisse und technische Bewertung
3.1. Ergebnisse beim Schneiden von DKP-Blech (3 mm)
Zunächst wurden Versuche an 3 mm dicken DKP-Blechproben durchgeführt. Dabei wurden die Laserleistung, die optischen Einstellungen und die Schnittparameter beibehalten und lediglich das Hilfsgas ausgetauscht. Auf diese Weise wurde sichergestellt, dass die erzielten Leistungsunterschiede direkt auf die Gaszusammensetzung zurückzuführen sind.
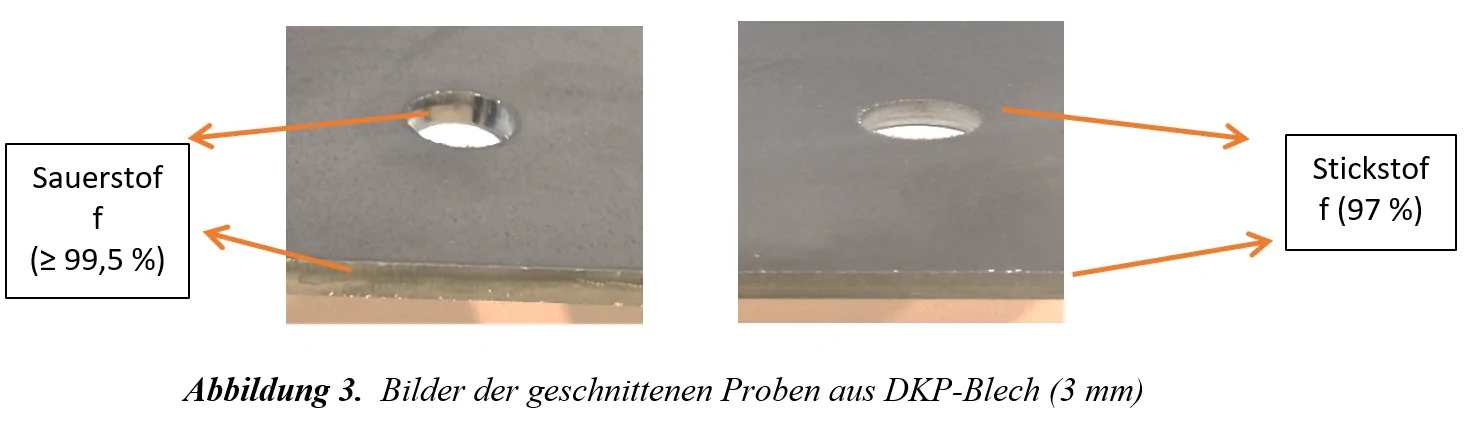
Beim Vergleich der Schnittflächenqualitäten wurden bei beiden Schnitten saubere, gratfreie Oberflächen erzielt.
Den Versuchsergebnissen zufolge wurde der Schneidvorgang an der 3-mm-DKP-Blechprobe unter Verwendung eines PSA-Stickstoffgenerators im Vergleich zum Schneiden mit reinem Sauerstoff um 60 % schneller abgeschlossen. Dieses Ergebnis wird insbesondere für Unternehmen in der Serienfertigung als wichtiger Vorteil gewertet, der die Produktionskapazität direkt steigern kann. Abbildungen der geschnittenen Proben sind in Abbildung 3 dargestellt.
3.2. Ergebnisse des DKP-Blechschneidens (4 mm)
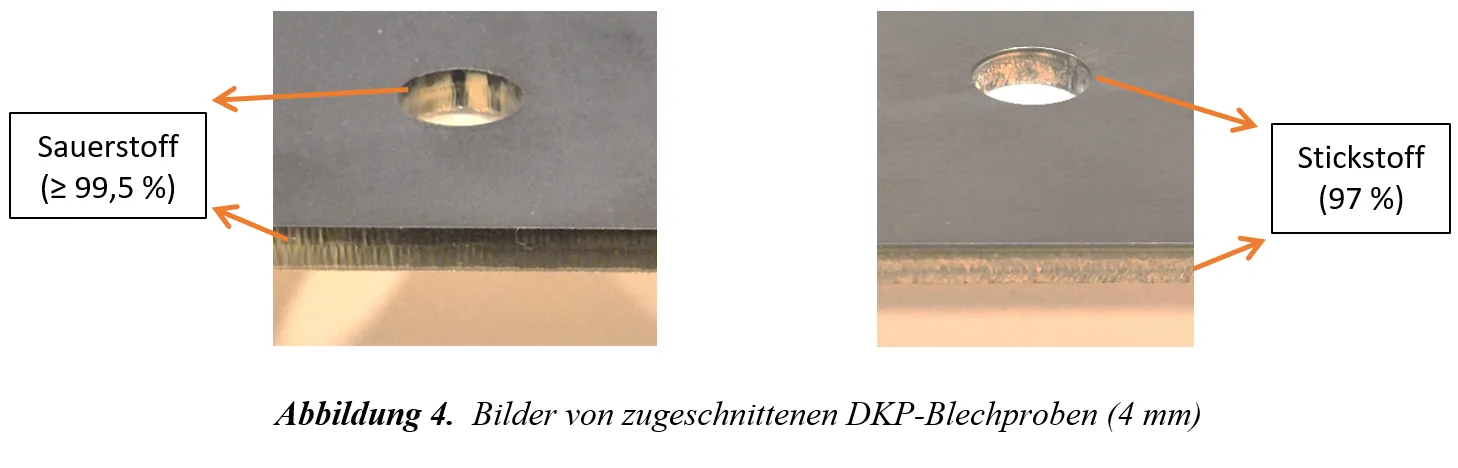
Bei den Schnitten mit einer Materialstärke von 4 mm wurden die Laserleistung, die optischen Einstellungen und die Schnittparameter beibehalten und lediglich das Hilfsgas gewechselt. Dadurch wurde sichergestellt, dass die erzielten Leistungsunterschiede direkt auf die Gaszusammensetzung zurückzuführen sind. Beim Vergleich sowohl mit reinem Sauerstoff als auch mit Stickstoff mit einer Reinheit von 97 % blieb die Menge an Graten auf der Unterseite bei beiden Schnitten auf einem minimalen Niveau, und die Schnittkanten waren glatt; allerdings verkürzte sich die Schnittzeit beim Schneiden mit Stickstoff mit einer Reinheit von 97 % im Vergleich zum System mit reinem Sauerstoff erheblich.
Die Versuchsergebnisse zeigen, dass das System mit einem PSA-Stickstoffgenerator beim Schneiden von 4-mm-DKP-Blechen einen Zeitvorteil von etwa 60 % bietet. Dieser Wert deutet auf eine sehr hohe Steigerung der Schneidleistung hin, die bei Laserschneidprozessen allein durch den Wechsel des Hilfsgases erzielt werden kann. Abbildungen der geschnittenen Proben sind in Abbildung 4 dargestellt.
4. Industrielle Vorteile des Einsatzes von PSA-Stickstoffgeneratoren
Die Gasinfrastruktur in Laserschneidanlagen für Kohlenstoffstahl, in denen Gasmischer zum Einsatz kommen, besteht aus einem kryogenen Stickstofftank, einem Sauerstoffverteiler, einem Gasmischer, Druckreglern, Durchflussregelgeräten sowie zusätzlichen Systemen, die eine kontinuierliche Überprüfung der Gasmischung gewährleisten. Diese Konfiguration erhöht nicht nur die Anfangsinvestitionskosten, sondern auch den Wartungsaufwand.
Durch die Erzeugung und Nutzung von Stickstoff vor Ort mittels PSA-Stickstoffgeneratoren wird das System erheblich vereinfacht. Mit einem Kompressor, einem geeigneten Filtersystem, einem Lufttrockner, einem PSA-Stickstoffgenerator und einer Booster-Einheit kann das für das Laserschneiden von Kohlenstoffstahl erforderliche Gas direkt erzeugt werden. Ein zusätzlicher Gasmischer, eine kryogene Stickstoffspeicherung sowie Mischsteuerungsanlagen sind nicht erforderlich. Dieser Ansatz bietet Unternehmen folgende Vorteile:
✓ die Reduzierung von zwei getrennten Gasversorgungsinfrastrukturen auf ein einziges System,
✓ Durch die Vor-Ort-Erzeugung wird die Abhängigkeit von der kontinuierlichen Logistik von Gasflaschen oder Flüssiggas verringert,
✓ Vermeidung von Qualitätsproblemen, die durch Änderungen des Mischungsverhältnisses entstehen könnten,
✓ Geringerer Wartungsaufwand,
✓ Geringere Betriebskosten,
✓ Höhere Prozesskontinuität,
✓ Gasproduktion vor Ort, unterbrechungsfrei und in gleichbleibender Qualität.
Insbesondere in Laserschneidanlagen mit hohem Produktionsvolumen leisten diese Vorteile nicht nur bei den Gaskosten, sondern auch in Bezug auf Produktionsplanung, Wartungsmanagement und Prozesssicherheit einen wichtigen Beitrag.
5. Ergebnisse und Branchenempfehlungen
Im Rahmen dieser Arbeit wurde die Verwendbarkeit von vor Ort mittels PSA-Technologie erzeugtem Stickstoffgas mit einer Reinheit von ca. 97 % als Alternative zum herkömmlichen Einsatz von reinem Sauerstoff beim Laserschneiden von Kohlenstoffstahl experimentell untersucht. Als Ergebnis der Untersuchung wurden nicht nur hinsichtlich der Schneidleistung, sondern auch in Bezug auf die Architektur des Gasversorgungssystems, die Investitionskosten und die Betriebskontinuität bedeutende Vorteile erzielt.
Die Versuche haben gezeigt, dass das aus dem PSA-Stickstoffgenerator gewonnene Produktgas beim Laserschneiden von Kohlenstoffstahl eine hohe Leistung erbringen kann. Bei Schnitten an 3-mm- und 4-mm-DKP-Blechproben wurden im Vergleich zu Anwendungen mit reinem Sauerstoff um 60 % kürzere Schnittzeiten erzielt.
Bei Versuchen im Reinheitsbereich von 90–94 % wurde festgestellt, dass die Schnittgeschwindigkeit im Vergleich zu Sauerstoff um 30 % höher war. Damit wurde bestätigt, dass der optimale Reinheitsbereich für den Laserschneiden von kohlenstoffarmem Stahl bei 95–98 % liegt.
Eines der wichtigsten Ergebnisse der Studie ist die Zusammensetzung des Produktgases aus PSA-Stickstoffgeneratoren, die mit einer Reinheit von etwa 95–98 % arbeiten. Damit weist das Produktgas eine ähnliche Zusammensetzung auf wie viele der beim Laserschneiden von Kohlenstoffstahl verwendeten Stickstoff-Sauerstoff-Gemische. Dies zeigt, dass der traditionelle Ansatz mit Gasmischern beim Laserschneiden von Kohlenstoffstahl neu bewertet werden muss.
In klassischen Systemen werden hochreiner kryogener Stickstoff und reiner Sauerstoff separat beschafft und in Gasmischern im gewünschten Verhältnis gemischt, bevor sie dem Schneidsystem zugeführt werden. Dieser Ansatz ist zwar technisch erfolgreich, bringt jedoch zusätzliche Kosten mit sich, wie hohe Anfangsinvestitionskosten, zwei separate Gasinfrastrukturen, Gasmischer, Durchflussregelgeräte, Kalibrierungsbedarf und die Abhängigkeit von der externen Gasversorgung. Bei vor Ort betriebenen Gaserzeugungssystemen mit PSA-Technologie lässt sich derselbe Prozess hingegen mit einer wesentlich einfacheren Infrastruktur realisieren. Dadurch können der Gasmischer, der Tank für kryogenes Stickstoff sowie ein Großteil der damit verbundenen Zusatzausrüstung aus dem System entfernt werden.
Die Vorteile der Gaserzeugung vor Ort beschränken sich nicht nur auf die anfänglichen Investitionskosten. Der Wegfall der kontinuierlichen Gaslogistik, der Verzicht auf den Austausch von Gasflaschen oder Flüssiggas, die Unabhängigkeit des Prozesses von der externen Lieferkette sowie die kontinuierliche Aufrechterhaltung der gleichen Gasqualität bieten wichtige Vorteile für die Produktionskontinuität. Insbesondere in Anlagen mit hohem Produktionsvolumen senkt dieser Ansatz die Gesamtbetriebskosten (Total Cost of Ownership – TCO) und erhöht gleichzeitig die Prozesszuverlässigkeit.
Zusammenfassend lässt sich sagen, dass die von Mikropor entwickelten Hochdruck-PSA-Stickstoffgenerator-Lösungen für Laserschneidanwendungen bei Kohlenstoffstahl nicht nur eine Anlage zur Gaserzeugung vor Ort darstellen, sondern auch eine integrierte Prozesslösung bieten, die den Bedarf an Gasmischern überflüssig macht. Unternehmen können über ein einziges System kontinuierlich und zuverlässig die benötigte Gaszusammensetzung erzeugen und so ihre Investitionskosten senken sowie die Produktionseffizienz steigern.
Forschungs- und Entwicklungsabteilung von Mikropor