Fiber lazer teknolojisindeki gelişmeler son on yıl içerisinde metal işleme sektöründe önemli bir dönüşüm yaratmıştır. Artan lazer güçleri sayesinde malzemeler çok daha yüksek hızlarda, daha düşük toleranslarla ve daha yüksek üretim kapasitesiyle işlenebilmektedir. Günümüzde lazer sistemlerinin performansını belirleyen en önemli parametrelerden birisi de yardımcı gaz seçimidir. Yardımcı gaz, kesim sırasında oluşan ergimiş metalin kesim kanalından uzaklaştırılmasını sağlamakta, lazer ışınının malzeme ile etkileşimini düzenlemekte, oluşan plazmayı kontrol etmekte ve kesim yüzeyinin metalurjik yapısını doğrudan etkilemektedir. Bu nedenle yardımcı gazın bileşimi, saflığı, basıncı ve debisi kesim kalitesini belirleyen temel proses parametreleri arasında yer almaktadır.
Düşük karbonlu çelik (DKP), lazer kesimlerinde uzun yıllardır saf oksijen tercih edilmektedir. Bunun temel nedeni oksijenin kesim malzemesi ile ekzotermik reaksiyona girerek ilave ısı oluşturmasıdır. Bu reaksiyon lazer tarafından sağlanan enerjiye ek enerji kazandırdığı için özellikle düşük güçlü lazerlerde önemli avantaj sağlamaktadır. Ancak oksijen kullanımının bazı önemli dezavantajları bulunmaktadır. Kesim yüzeyinde oluşan metal oksit tabakası özellikle elektrostatik boya uygulamaları öncesinde ilave yüzey hazırlığı gerektirmektedir. Ayrıca yüksek oksidasyon nedeniyle yüzey kalitesi sınırlanmakta ve bazı hassas uygulamalarda ikinci bir işlem ihtiyacı doğmaktadır. Fiber lazer güçlerinin 6 kW, 10 kW ve hatta 20 kW seviyelerine ulaşmasıyla birlikte kesim mekanizması önemli ölçüde değişmiştir. Artık kesme işlemi yalnızca ekzotermik reaksiyona bağımlı değildir. Lazer tarafından sağlanan yüksek enerji sayesinde ergiyen metalin yüksek basınçlı gaz akışı ile kesim kanalından uzaklaştırılması çok daha etkin hale gelmiştir. Bu durum, düşük karbonlu çeliğin kesiminde yardımcı gaz seçiminde yeni yaklaşımların ortaya çıkmasına neden olmuştur.
Son yıllarda özellikle ince ve orta kalınlıktaki düşük karbonlu çeliklerin kesiminde azot-oksijen karışım gazları (Mix Gaz) giderek daha yaygın kullanılmaktadır. Kontrollü miktarda oksijen içeren bu gazlar, saf oksijenin oluşturduğu yoğun oksidasyonu azaltırken kesim hızının korunmasına hatta artmasına da katkı sağlamaktadır. Böylece daha düşük çapak oluşumu, daha temiz kesim yüzeyi ve daha yüksek üretim kapasitesi aynı proses içerisinde elde edilebilmektedir. Günümüzde kullanılan mix gaz sistemleri çoğunlukla manifoltlardan sağlanan gaz halindeki saf azot ile saf oksijenin gaz mikserlerinde hassas oranlarda karıştırılması esasına dayanmaktadır. Bu yöntem teknik olarak başarılı olmakla birlikte iki ayrı gaz besleme hattı, gaz mikseri, sürekli kalibrasyon, gaz lojistiği ve yüksek ilk yatırım maliyeti gerektirmektedir. Özellikle yüksek tüketimli lazer kesim tesislerinde bu sistemler önemli işletme maliyetleri oluşturmaktadır.
Düşük Karbonlu Çelik Lazer Kesim Sistemlerinde PSA Azot Jeneratörü
PSA (Pressure Swing Adsorption) teknolojisi ile çalışan azot jeneratörleri %95–99,999 arasında değişen saflıklarda azot üretebilmektedir. Düşük karbonlu çeliğin kesim uygulamalarında kullanılan yaklaşık %95–%98 saflık seviyelerinde üretilen karışım gazı kompozisyonu PSA ile doğrudan sağlanabilir. PSA Azot jeneratörleri ile üretilen azotun kalan kısmı büyük oranda oksijenden oluşmaktadır. Atmosferik havada yaklaşık %0,93 oranında bulunan argon ise PSA prosesi sonunda ürün gazı içerisinde benzer seviyelerde kalmaktadır. Argon inert yapısı nedeniyle lazer kesim reaksiyonuna katılmadığından proses performansını olumsuz etkilememektedir. Dolayısıyla yaklaşık %95–98 saflıkta çalışan bir PSA azot jeneratörü, ilave gaz mikseri kullanılmaksızın düşük karbon çeliğin kesiminde ihtiyaç duyulan gaz karışımını doğal olarak sağlayabilmektedir. Böylece kriyojenik veya manifoltlarda azot depolama, gaz mikseri yatırımı ve iki ayrı gazın hassas oranlarda karıştırılması gereksinimi ortadan kalkmaktadır. Sistem yalnızca basınçlı hava, uygun filtreleme, kurutma ve PSA azot jeneratörü ile çalışabilmektedir.
PSA azot jeneratörlerinde, sisteme giren atmosferik hava yaklaşık %78 azot, %21 oksijen, %0,93 argon ve çok düşük oranlarda diğer gazlardan oluşmaktadır. Basınçlı hava, karbon moleküler elek (Carbon Molecular Sieve-CMS) içerisine gönderildiğinde oksijen molekülleri adsorplanır ve tank çıkışında azot oranı yükselirken oksijen oranı düşer. PSA sistemlerinde, azot saflığı tamamen proses ihtiyacına göre ayarlanabilmektedir. Saflık yükseldikçe üretim debisi azalırken, saflık düşürüldüğünde aynı jeneratörden çok daha yüksek gaz debileri elde edilebilmektedir. Düşük karbonlu çeliğin kesiminde önemli olan, istenen kesim mekanizmasını sağlayacak optimum gaz kompozisyonunun oluşturulmasıdır.
Yaklaşık %95 azot saflığında çalışan bir PSA azot jeneratöründen elde edilen ürün gazının tipik bileşimi aşağıdaki gibidir:
| Bileşen | Yaklaşık Oran |
|---|---|
| Azot (N₂) | %95 |
| Oksijen (O₂) | %4,0-4,5 |
| Argon (Ar) | %0,8-1,0 |
Tablo 1. Gaz Bileşim Oranları
Bu gaz kompozisyonu incelendiğinde, ürün gazının kalan kısmının büyük oranda oksijenden oluştuğu görülmektedir. Başka bir ifadeyle PSA azot jeneratörü, ilave bir gaz mikseri kullanılmaksızın düşük karbonlu çeliğin lazer kesiminde kullanılan birçok azot-oksijen karışım gazına oldukça yakın bir gaz bileşimi üretmektedir. Burada dikkat edilmesi gereken önemli nokta argonun davranışıdır. Argon kimyasal olarak inert bir gazdır ve lazer kesimi sırasında reaksiyona girmez. Yaklaşık %1 seviyesindeki argonun kesim kalitesi üzerinde belirgin bir olumsuz etkisi bulunmamaktadır. Aksine birçok endüstriyel koruyucu gaz uygulamasında inert özelliği nedeniyle tercih edilen gazlardan biridir. Dolayısıyla PSA ürün gazındaki argon miktarı, düşük karbonlu çeliğin lazer kesim prosesi açısından herhangi bir dezavantaj oluşturmamaktadır.
Bu çalışmanın amacı; düşük karbonlu çeliğin lazer kesim prosesinde, geleneksel saf oksijen kullanımı ile PSA teknolojisiyle yerinde üretilen yaklaşık %95-98 saflıktaki azot gazının kesim performanslarını deneysel olarak karşılaştırmaktır. Bu doğrultuda, klasik bir gaz karıştırma altyapısına ihtiyaç duyulmaksızın, PSA azot jeneratörü destekli kesimlerin teknik ve operasyonel açılardan uygulanabilirliği kapsamlı bir şekilde değerlendirilmiştir.
2. Deneysel Çalışma
Çalışma kapsamında, düşük karbonlu çeliğin lazer kesiminde geleneksel saf oksijen kullanımı ile PSA teknolojisi kullanılarak yerinde üretilen yaklaşık %95-98 saflıktaki azot gazının kesim performansları karşılaştırılmıştır. Amaç, PSA azot jeneratöründen elde edilen gazın karbon çeliği kesiminde oksijene göre avantajlı olarak kullanılan ve azot ve oksijen manifoltlarından alınan gazların belirli olanlarda gaz mikserlerinde karıştırılması ile elde edilen karışım gazlarına alternatif oluşturup oluşturamayacağını değerlendirmektir.
Deneyler, Mikropor üretim tesisinde bulunan 4 kW gücündeki fiber lazer kesim tezgâhında gerçekleştirilmiştir (Şekil 1). Tüm deneylerde lazer gücü, odak noktası, nozzle tipi, odak mesafesi, kesim yolu ve diğer makine parametreleri sabit tutularak sadece yardımcı gaz değiştirilip karşılaştırmalı sonuçlar elde edilmiştir. Böylece elde edilen farklılıkların yalnızca kullanılan gaz kompozisyonundan kaynaklanması sağlanmıştır.
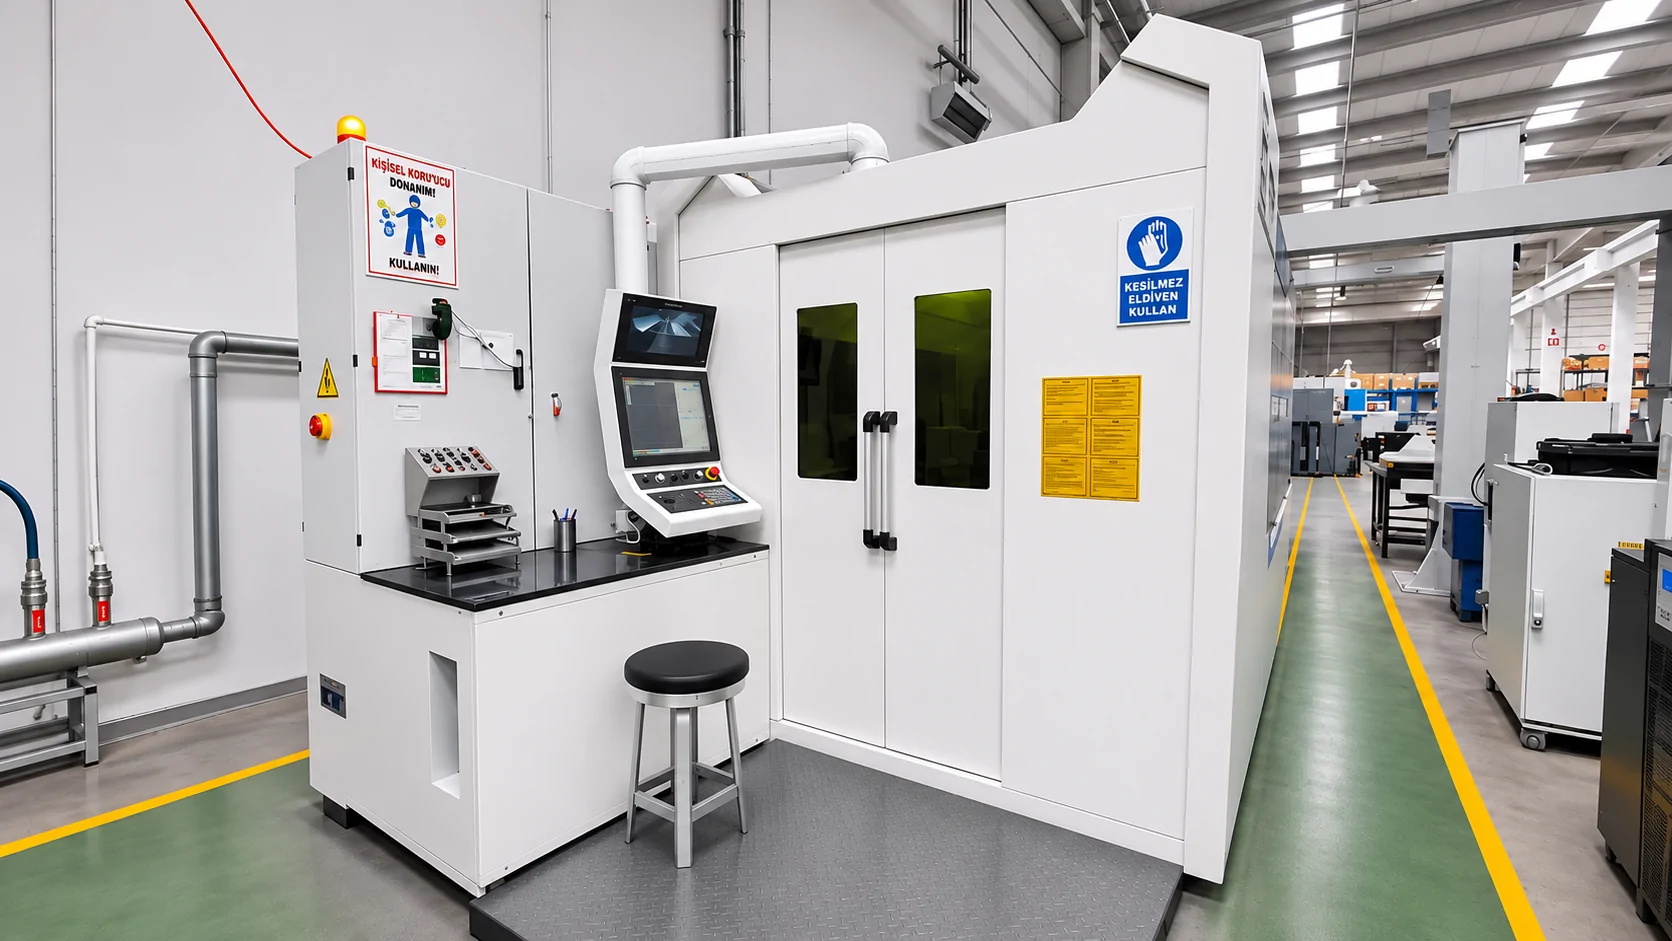
Şekil 1. 4 kW Fiber Lazer Kesim Tezgâhı
Deney numunesi olarak endüstride yaygın şekilde DKP sac olarak bilinen EN 10025 standardındaki S235 kalite düşük karbonlu çelik tercih edilmiştir. Deneyler 3 mm ve 4 mm sac kalınlıklarında gerçekleştirilerek farklı kesim şartlarındaki performans değerlendirilmiştir. Saf oksijen kullanılan deneylerde gaz doğrudan manifold sisteminden lazer tezgâhına beslenmiştir.
Deneylerde kullanılan sistem; kompresör, ön filtreler, soğutmalı tip kurutucu, hassas filtreler, PSA azot jeneratörü ve yüksek basınç ihtiyacını karşılayan booster ünitesinden oluşmaktadır. Üretilen gaz herhangi bir harici gaz mikseri kullanılmaksızın doğrudan lazer kesim sistemine verilmiştir. Böylece saha koşullarında uygulanabilecek en basit ve en ekonomik sistem konfigürasyonu oluşturulmuştur.
Şekil 2’de deneylerde kullanılan gaz besleme sisteminin şematik gösterimi verilmiştir;
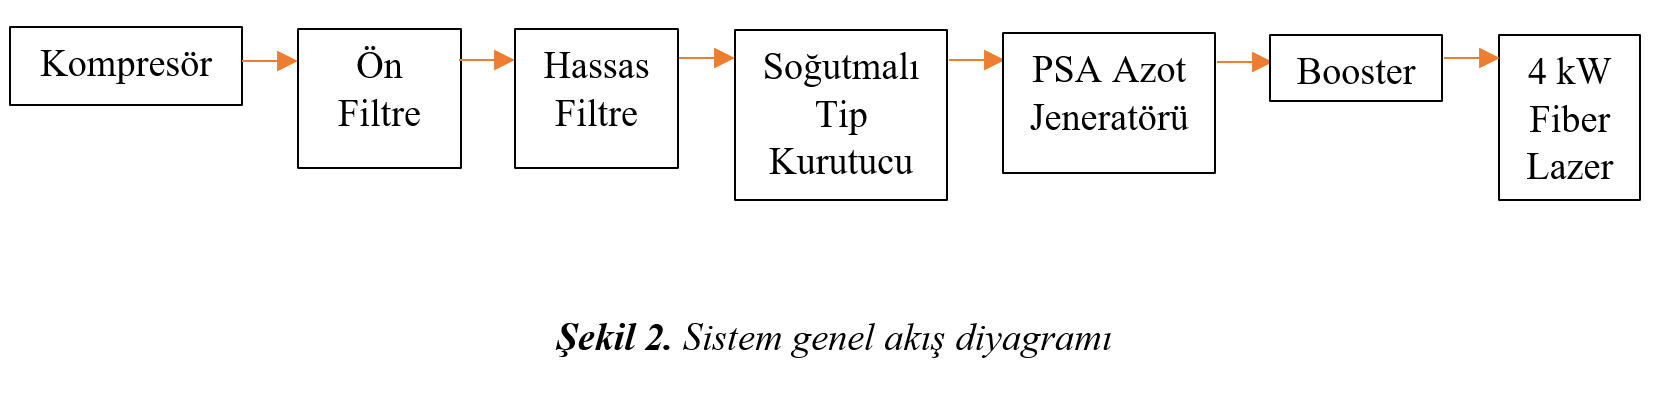
Bu sistemde gaz üretiminin tamamı işletme içerisinde gerçekleştirilmiş olup kriyojenik azot tankı, gaz mikseri veya ilave gaz karıştırma ekipmanı kullanılmamıştır. PSA jeneratörü %97 azot saflığında çalıştırılmıştır. Bu çalışma noktasında elde edilen ürün gazı yaklaşık olarak %97 azot, %2 civarında oksijen ve yaklaşık %1 argondan oluşmaktadır. Deneylerde aşağıdaki performans kriterleri değerlendirilmiştir:
✓ Kesim yüzeyi kalitesi
✓ Yüzey çapak oluşumu
✓ Kesim kenar geometrisi
Kesim sonrasında tüm numuneler incelenmiş, kesim yüzeyleri görsel olarak karşılaştırılmış ve kesim süreleri kayıt altına alınmıştır. Aynı zamanda operatör gözlemleri de değerlendirmeye dahil edilerek proses kararlılığı analiz edilmiştir. Bu çalışma kapsamında amaç sadece iki farklı gazın kesim hızını karşılaştırmak değildir. Aynı zamanda karbon çeliği lazer kesiminde kullanılan klasik gaz mikseri altyapısının yerine PSA teknolojisi ile yerinde gaz üretiminin uygulanabilirliğini değerlendirmektir. Bu nedenle deneysel sonuçlar yalnızca kesim performansı açısından değil, sistem işletme kolaylığı ve maliyeti bakımından da analiz edilmiştir.
3. Deneysel Sonuçlar ve Teknik Değerlendirme
3.1. DKP Sac Kesim Sonuçları (3 mm)
İlk olarak 3 mm kalınlığındaki DKP sac numuneleri üzerinde deneyler gerçekleştirilmiştir. Lazer gücü, optik ayarlar ve kesim parametreleri korunarak sadece yardımcı gaz değiştirilmiştir. Böylece elde edilen performans farklılıklarının doğrudan gaz kompozisyonundan kaynaklanması sağlanmıştır.
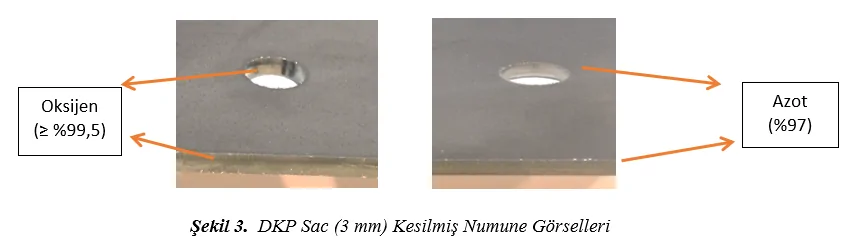
Sonuç olarak kesim yüzey kaliteleri karşılaştırıldığında her iki kesimde de temiz, çapaksız yüzeyler elde edilmiştir.
Deney sonuçlarına göre 3 mm DKP sac numunesinde PSA azot jeneratörü kullanılarak gerçekleştirilen kesim işlemi, saf oksijen ile yapılan kesime göre %60 oranında daha kısa sürede tamamlanmıştır. Bu sonuç, özellikle seri üretim yapan işletmeler açısından üretim kapasitesini doğrudan artırabilecek önemli bir kazanım olarak değerlendirilmektedir. Kesilmiş numune görselleri Şekil 3’te verilmiştir.
3.2. DKP Sac Kesim Sonuçları (4 mm)
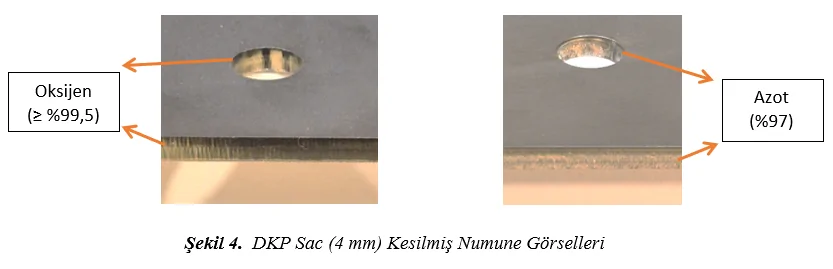
Malzeme kalınlığının 4 mm ile yapılan kesimlerde lazer gücü, optik ayarlar ve kesim parametreleri korunarak sadece yardımcı gaz değiştirilmiştir. Böylece elde edilen performans farklılıklarının doğrudan gaz kompozisyonundan kaynaklanması sağlanmıştır. Hem saf oksijen, hem %97 saflıktaki azot için karşılaştırma yapıldığında her iki kesimde de alt yüzeyde oluşan çapak miktarı minimum seviyede kalmış, kesim kenarları düzgün oluşmuştur ancak %97 saflıkta azot ile kesimde kesim süresi saf oksijen kullanılan sisteme göre önemli ölçüde azalmıştır.
Deney sonuçları, 4 mm DKP sac kesiminde PSA azot jeneratörü kullanılan sistemin yaklaşık %60 oranında zaman avantajı sağladığını göstermektedir. Bu oran, lazer kesim proseslerinde yalnızca yardımcı gaz değişimiyle elde edilebilecek oldukça yüksek bir kesim performansı artışına işaret etmektedir. Kesilmiş numune görselleri Şekil 4’te verilmiştir.
4. PSA Azot Jeneratörü Kullanımının Endüstriyel Avantajları
Gaz Mikserler kullanılan karbon çeliği lazer kesim tesislerinde gaz altyapısı; kriyojenik azot tankı, oksijen manifoldu, gaz mikseri, basınç regülatörleri, debi kontrol ekipmanları ve gaz karışımının sürekli doğrulanmasını sağlayan ilave sistemlerden oluşmaktadır. Bu yapı ilk yatırım maliyetini artırdığı gibi bakım ihtiyacını da yükseltmektedir.
Yerinde PSA azot jeneratörleri ile azotun üretilip kullanılması ile birlikte sistem önemli ölçüde sadeleşmektedir. Kompresör, uygun filtreleme sistemi, hava kurutucusu, PSA azot jeneratörü ve booster ünitesi ile karbon çeliği lazer kesimi için gerekli gaz doğrudan üretilebilmektedir. İlave gaz mikseri, kriyojenik azot depolaması ve karışım kontrol ekipmanlarına ihtiyaç duyulmamaktadır. Bu yaklaşım işletmelere aşağıdaki avantajları sağlamaktadır:
✓ İki ayrı gaz besleme altyapısının tek sisteme indirgenmesi,
✓ Yerinde üretim ile, sürekli tüp veya sıvı gaz lojistiğine bağımlılığın azaltılması,
✓ Karışım oranı değişimlerinden kaynaklanabilecek kalite problemlerinin önlenmesi,
✓ Daha düşük bakım ihtiyacı,
✓ Daha düşük işletme maliyeti,
✓ Daha yüksek proses sürekliliği,
✓ Yerinde, kesintisiz ve standart kalitede gaz üretimi.
Özellikle yüksek üretim hacmine sahip lazer kesim tesislerinde bu avantajlar, yalnızca gaz maliyetlerinde değil; üretim planlaması, bakım yönetimi ve proses güvenilirliği açısından da önemli katkılar sağlamaktadır.
5. Sonuçlar ve Sektörel Öneriler
Bu çalışma kapsamında, karbon çeliği lazer kesiminde geleneksel saf oksijen kullanımına alternatif olarak PSA teknolojisi ile yerinde üretilen yaklaşık %97 saflıktaki azot gazının kullanılabilirliği deneysel olarak araştırılmıştır. Çalışma sonucunda yalnızca kesim performansı değil, gaz besleme sisteminin mimarisi, yatırım maliyeti ve işletme sürekliliği açısından da önemli kazanımlar elde edilmiştir.
Deneyler, PSA azot jeneratöründen elde edilen ürün gazının karbon çeliği lazer kesiminde yüksek performans gösterebildiğini ortaya koymuştur. 3 mm ve 4 mm DKP sac numunelerinde gerçekleştirilen kesimlerde, saf oksijen ile yapılan uygulamalara kıyasla %60 daha kısa kesim süreleri elde edilmiştir.
%90-94 saflık değeri aralığında yapılan denemelerde ise, oksijene göre kesim hızının %30 daha iyi olduğu görülmüştür. Bu durumda düşük karbon çeliği lazer kesim uygulamalarında kullanılması uygun olan optimum saflık aralığının %95-%98 olduğu doğrulanmıştır.
Çalışmanın en önemli çıktılarından biri ise, yaklaşık %95–98 saflıkta çalışan PSA azot jeneratörlerinden elde edilen ürün gazının doğal gaz kompozisyonudur. Böylece ürün gazı, karbon çeliği lazer kesiminde kullanılan birçok azot-oksijen karışım gazına benzer bir kompozisyon sunmaktadır. Bu durum, karbon çeliği lazer kesiminde kullanılan geleneksel gaz mikseri yaklaşımının yeniden değerlendirilmesi gerektiğini göstermektedir.
Klasik sistemlerde yüksek saflıkta kriyojenik azot ve saf oksijen ayrı ayrı temin edilmekte, bu gazlar gaz mikserlerinde istenilen oranlarda karıştırılarak kesim sistemine gönderilmektedir. Bu yaklaşım teknik olarak başarılı olmakla birlikte; yüksek ilk yatırım maliyeti, iki ayrı gaz altyapısı, gaz mikseri, debi kontrol ekipmanları, kalibrasyon ihtiyacı ve dış gaz tedarikine bağımlılık gibi ilave maliyetleri beraberinde getirmektedir. PSA teknolojisi ile çalışan yerinde gaz üretim sistemlerinde ise aynı proses çok daha sade bir altyapı ile gerçekleştirilebilmektedir. Böylece gaz mikseri, kriyojenik azot tankı ve bunlara bağlı yardımcı ekipmanların büyük bölümü sistemden çıkarılabilmektedir.
Yerinde gaz üretiminin sağladığı avantajlar yalnızca ilk yatırım maliyetleriyle sınırlı değildir. Sürekli gaz lojistiğinin ortadan kalkması, tüp veya sıvı gaz değişimlerinin gerekmemesi, prosesin dış tedarik zincirinden bağımsız hâle gelmesi ve aynı gaz kalitesinin sürekli korunabilmesi üretim sürekliliği açısından önemli kazanımlar sağlamaktadır. Özellikle yüksek üretim hacmine sahip tesislerde bu yaklaşım, toplam sahip olma maliyetini (Total Cost of Ownership-TCO) azaltırken proses güvenilirliğini de artırmaktadır.
Sonuç olarak, Mikropor tarafından geliştirilen yüksek basınçlı PSA azot jeneratörü çözümleri, karbon çeliği lazer kesim uygulamaları için yalnızca yerinde gaz üretimi sağlayan bir ekipman değil, aynı zamanda gaz mikseri ihtiyacını ortadan kaldıran bütünleşik bir proses çözümü sunmaktadır. İşletmeler, tek bir sistem üzerinden ihtiyaç duydukları gaz kompozisyonunu sürekli ve güvenilir şekilde üretebilmekte; böylece yatırım maliyetlerini düşürürken üretim verimliliğini artırabilmektedir.
Mikropor Ar-Ge Müdürlüğü